

 Водосточные системы
 Доборные элементы
 Профнастил
 ЭБК
 Костыли кровельные
 Лист
 Элементы фасада
 Потолочные системы
Как подготовить металлоконструкцию к горячему цинкованию
Содержание статьи
- Как проходит горячее цинкование
- Какой ГОСТ регулирует горячее цинкование
- Почему закрытые полости — одна из главных проблем
- Для чего нужны дренажные отверстия
- Почему расположение отверстий важнее их количества
- Почему технологические отверстия должны быть достаточно большими
- Какие конструкции требуют особого внимания
- Что такое воздушный карман
- Что такое карман для жидкости
- Почему опасно просто герметично заварить трубу
- Нужно ли оставлять отверстия в заглушках труб
- Почему изделие лучше проектировать под цинкование заранее
- Сварные швы и горячее цинкование
- Нужно ли удалять сварочный шлак
- Почему не стоит использовать краску и маркеры без необходимости
- Нужно ли удалять масло
- Почему зазор между деталями имеет значение
- Болтовые соединения перед цинкованием
- Как цинкование влияет на отверстия и посадки
- Что происходит с резьбой
- Почему разные марки стали могут дать разный внешний вид покрытия
- Почему сложные изделия желательно оцинковывать пробно
- Может ли конструкцию повести при горячем цинковании
- Как уменьшить риск деформации
- Почему габариты нужно согласовать до производства
- Масса изделия тоже имеет значение
- Как подготовить серийную партию
- Что передать вместе с чертежом
- Что проверять на чертеже перед отправкой
- Почему нельзя сначала сварить всю партию, а потом спрашивать про цинкование
- Как принимают решение по сложной конструкции
- Горячее цинкование или окраска
- Можно ли после цинкования ещё и покрасить изделие
- Как контролируют готовое покрытие
- Почему измерение толщины выполняют не в любой точке
- Что делать после получения оцинкованных изделий
- Горячее цинкование в ПК ФСК
- Чек-лист перед передачей конструкции на цинкование
- Главное: подготовка начинается ещё на стадии чертежа
Горячее цинкование позволяет сформировать на поверхности стальной конструкции защитное цинковое покрытие. Но качество результата зависит не только от самой линии цинкования. Большое значение имеет то, как изделие было спроектировано, сварено и подготовлено ещё до передачи на производство.
Особенно важны закрытые полости, внутренние карманы, расположение технологических отверстий и конструкция сварных узлов. Если жидкость, воздух или расплавленный цинк не могут свободно входить в полость и выходить из неё, изделие может оказаться технологически непригодным для безопасной обработки.
Поэтому металлоконструкцию желательно проверять на пригодность к горячему цинкованию ещё на стадии чертежа. Исправить расположение отверстий до изготовления партии значительно проще, чем переделывать уже сваренные конструкции.
Разберём, что необходимо учитывать перед цинкованием, какие данные передать исполнителю и какие ошибки чаще всего усложняют обработку.
Как проходит горячее цинкование
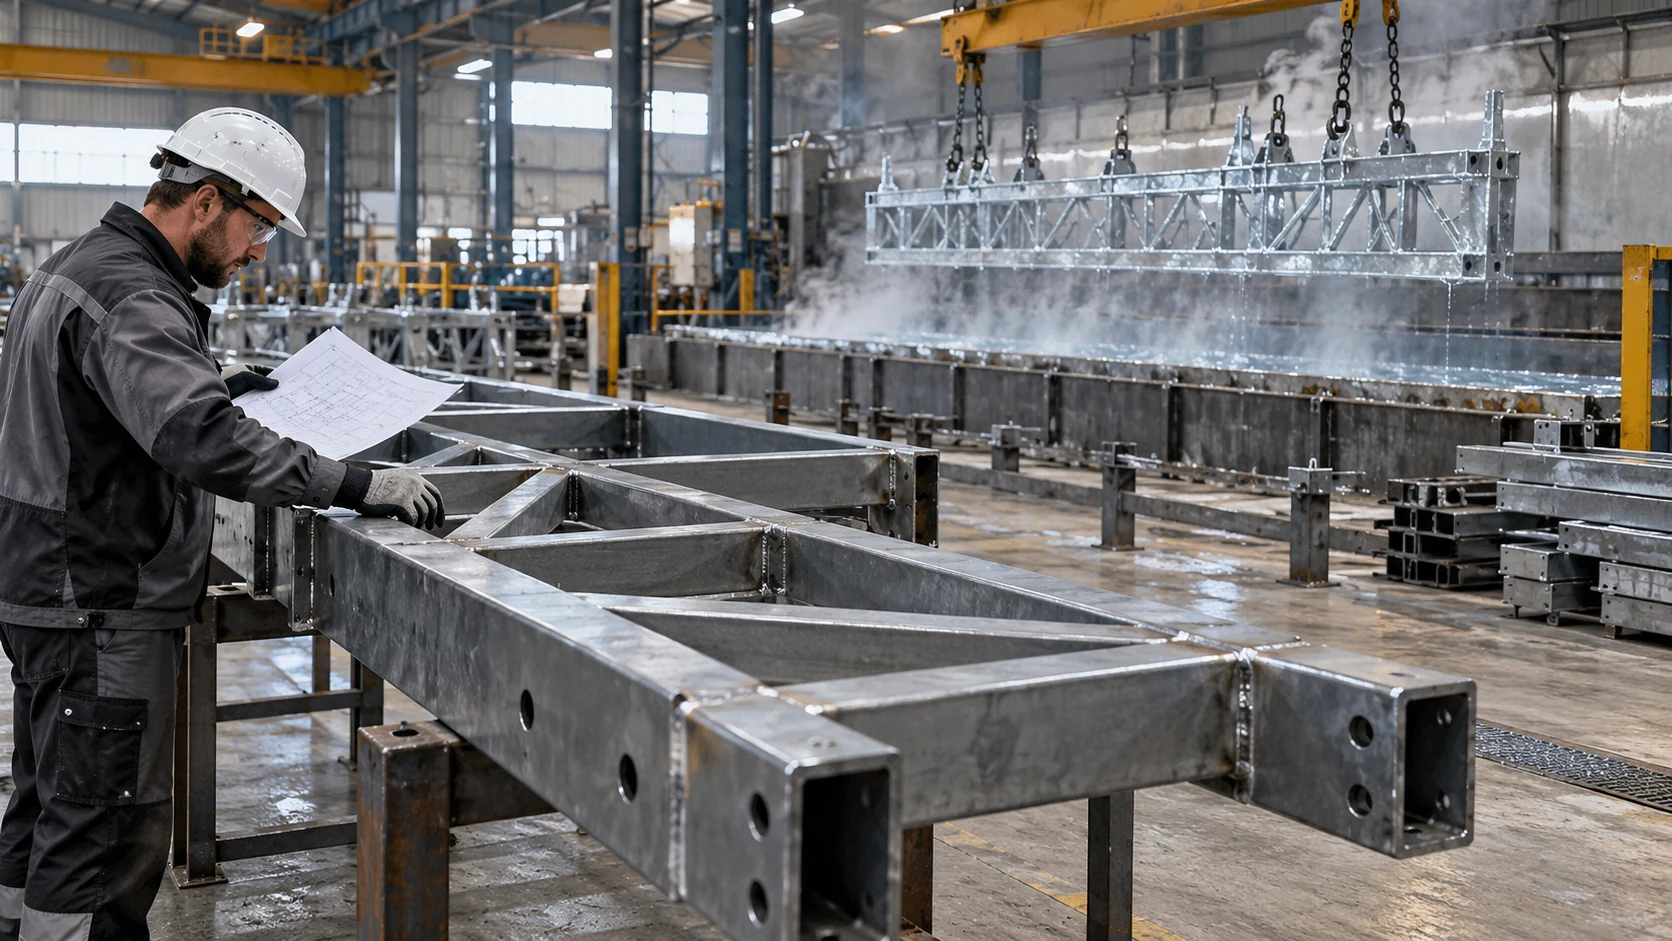
При горячем цинковании подготовленное стальное изделие погружается в расплав цинка.
Но непосредственно погружению предшествует подготовка поверхности. Технологический процесс включает удаление загрязнений и продуктов коррозии, химическую подготовку, флюсование и только затем формирование покрытия в расплаве.
После извлечения изделия покрытие охлаждается и проходит контроль.
Поэтому конструкция должна позволять технологическим жидкостям и расплаву свободно контактировать с обрабатываемыми поверхностями и так же свободно покидать внутренние полости.
Именно из этого требования вытекает значительная часть правил проектирования изделий под горячее цинкование.
Какой ГОСТ регулирует горячее цинкование
В России действует ГОСТ 9.307-2021 «Единая система защиты от коррозии и старения. Покрытия цинковые горячие. Общие требования и методы контроля».
Стандарт устанавливает требования к горячим цинковым покрытиям, основному металлу, конструкции изделий и методам контроля.
Он распространяется на различные стальные изделия и конструкции, включая изделия из фасонного проката и листовой стали, трубы, сварные изделия, крепёж, штампованные детали и ряд других видов металлической продукции.
Поэтому при подготовке технического задания на горячее цинкование необходимо учитывать не только желаемую толщину покрытия, но и требования к самой конструкции изделия.
Почему закрытые полости — одна из главных проблем
Во время погружения конструкции в технологические растворы и расплав внутри полостей не должен оставаться запертый воздух.
Если полость полностью закрыта, жидкость не сможет свободно её заполнить.
Ещё серьёзнее ситуация при погружении в горячий расплав: закрытая полость с воздухом или остаточной влагой создаёт опасные условия.
Поэтому конструкции с полностью закрытыми внутренними объёмами без технологических отверстий нельзя просто отправлять на цинкование в готовом виде.
Вопрос расположения отверстий нужно решать заранее.
Для чего нужны дренажные отверстия
У технологических отверстий фактически две основные задачи.
Первая — обеспечить выход воздуха при погружении изделия.
Вторая — позволить технологическим жидкостям и расплавленному цинку вытечь из конструкции после её извлечения.
Поэтому одного случайного отверстия где-нибудь в середине трубы недостаточно.
Отверстия должны располагаться с учётом положения конструкции при погружении и извлечении.
В верхней зоне необходим выход воздуха, а в нижней — возможность свободного удаления жидкостей и цинка.
Почему расположение отверстий важнее их количества
Можно сделать несколько отверстий и всё равно получить конструкцию, из которой жидкость не сможет нормально выйти.
Например, если отверстия расположены не в крайних точках внутреннего объёма, внутри останется карман.
Поэтому проектирование должно учитывать:
- геометрию изделия;
- предполагаемое положение при погружении;
- направление выхода воздуха;
- места стекания растворов;
- участки, где может задерживаться расплав.
Лучший вариант — показать чертёж специалисту по цинкованию ещё до изготовления конструкции.
Тогда технологические отверстия можно включить в проект, а не сверлить их в уже готовом изделии в последний момент.
Почему технологические отверстия должны быть достаточно большими
Слишком маленькое отверстие может формально присутствовать, но плохо выполнять свою функцию.
Через него должен свободно проходить воздух, технологическая жидкость и расплавленный металл.
ГОСТ 9.307-2021 требует, чтобы технологические отверстия обеспечивали беспрепятственный вход и выход жидкостей, расплава цинка и газов.
Кроме того, диаметр технологических отверстий должен превышать толщину металла.
Для полых конструкций окончательный размер и количество отверстий лучше согласовывать с предприятием, которое будет выполнять цинкование.
Какие конструкции требуют особого внимания
Особенно внимательно проверяют конструкции из:
- профильной трубы;
- круглой трубы;
- замкнутых сварных коробов;
- рам;
- балок со сварными накладками;
- опор;
- пространственных ферм;
- изделий с заглушками;
- многослойных сварных элементов.
На чертеже такая конструкция может выглядеть совершенно нормально.
Но после сварки между элементами иногда образуются скрытые полости, которые конструктор не воспринимает как отдельный объём.
Для горячего цинкования каждая такая полость имеет значение.
Что такое воздушный карман
Воздушным карманом можно назвать участок, из которого при погружении изделия не способен выйти воздух.
В результате технологическая жидкость или расплав не заполняют объём полностью.
Это может привести к отсутствию покрытия на отдельных поверхностях, проблемам с качеством и технологическим рискам.
Поэтому при оценке изделия важно мысленно представить не статичную конструкцию на чертеже, а процесс её погружения в ванну.
Где окажется верхняя точка? Куда выйдет воздух? Через какое отверстие потечёт цинк?
Ответы на эти вопросы часто сразу показывают слабые места конструкции.
Что такое карман для жидкости
Обратная ситуация возникает при извлечении изделия.
Если внутри существует углубление без нижнего выхода, в нём может остаться технологическая жидкость или расплавленный цинк.
Это приводит к лишнему расходу материала и может ухудшать качество изделия.
Поэтому геометрия должна обеспечивать не только заполнение полости, но и её опорожнение.
Правильный дренаж — обязательная часть технологичной конструкции.
Почему опасно просто герметично заварить трубу
Иногда концы профильной или круглой трубы закрывают металлическими заглушками и полностью обваривают.
Для обычной конструкции это может быть нормальным решением.
Но перед горячим цинкованием внутри образуется закрытый воздушный объём.
Поэтому такую деталь необходимо отдельно оценивать на возможность обработки и предусматривать технологические отверстия.
Цинковать полностью закрытую полость без необходимого дренажа нельзя.
Нужно ли оставлять отверстия в заглушках труб
Для полых изделий необходимо обеспечить свободное движение воздуха, жидкостей и расплава.
Если конец трубы закрывается пластиной, технологические отверстия могут предусматриваться непосредственно в заглушке или в другом согласованном месте конструкции.
Их размер зависит от габаритов трубы и геометрии изделия.
Для серийного производства расположение отверстий лучше один раз правильно определить на чертеже, а затем повторять во всех деталях партии.
Почему изделие лучше проектировать под цинкование заранее
Попытка адаптировать уже полностью готовую сварную конструкцию обычно дороже.
- сверлить дополнительные отверстия;
- вскрывать закрытые полости;
- изменять сварные узлы;
- зачищать новые участки;
- повторно контролировать изделие.
Если же требования учитываются ещё в конструкторской документации, необходимые отверстия можно выполнять вместе с остальными операциями резки и сверления.
Это быстрее и обеспечивает повторяемость серийной партии.
Сварные швы и горячее цинкование
Сварная конструкция в целом хорошо подходит для горячего цинкования, но качество сварки влияет на конечный результат.
На изделии не должны оставаться загрязнения, которые невозможно удалить стандартной химической подготовкой.
Также необходимо обращать внимание на геометрию сварных узлов.
Если между соединёнными деталями образуется закрытый объём или узкая щель, туда могут плохо проникать технологические растворы и цинк.
Поэтому задача — не просто выполнить прочный шов, а создать конструкцию, пригодную для обработки целиком.
Нужно ли удалять сварочный шлак
Поверхность изделия перед нанесением покрытия должна быть пригодна для технологической подготовки.
Некоторые загрязнения и остатки сварочных процессов плохо удаляются обычными стадиями химической обработки.
Поэтому сварочный шлак, брызги и другие выраженные загрязнения желательно удалять заранее.
Чем чище и однороднее исходная поверхность, тем меньше вероятность получить локальные дефекты покрытия.
Особенно это важно для изделий, к внешнему виду которых предъявляются повышенные требования.
Почему не стоит использовать краску и маркеры без необходимости
Перед цинкованием поверхность проходит химическую подготовку, однако не все загрязнения одинаково легко удаляются.
Краска, лак, некоторые строительные маркеры, масла и специальные составы могут потребовать дополнительной механической обработки.
Поэтому не стоит наносить на поверхности, которые будут цинковаться, случайные защитные или маркировочные материалы без согласования.
Для идентификации изделий лучше использовать способ маркировки, который допускает предприятие горячего цинкования.
Нужно ли удалять масло
Поверхность металла должна быть подготовлена к химической обработке.
Обычные технологические загрязнения удаляются в рамках производственного процесса, но толстые слои масла, смазки, краски и других посторонних материалов могут создавать дополнительные проблемы.
Особенно это относится к составам, которые химическая подготовка стандартной линии не растворяет.
Поэтому сильно загрязнённые изделия лучше показать исполнителю заранее.
Почему зазор между деталями имеет значение
Если две плоские поверхности расположены почти вплотную, между ними образуется узкая щель.
Раствор и расплав могут плохо проникать внутрь такого пространства.
Кроме того, в эксплуатации подобные зоны могут создавать условия для щелевой коррозии.
ГОСТ 9.307-2021 устанавливает для параллельных поверхностей в изделии минимальное расстояние 4 мм.
Поэтому плотное соединение двух больших поверхностей без полноценного сварного шва или предусмотренного зазора желательно отдельно оценивать ещё на стадии конструкции.
Болтовые соединения перед цинкованием
ГОСТ предусматривает, что изделия с болтовыми соединениями должны передаваться на горячее цинкование в разобранном виде.
Если собрать соединение заранее, прилегающие поверхности окажутся закрыты друг другом, а растворы и цинк не смогут обработать их равномерно.
Кроме того, после формирования покрытия размеры сопрягаемых элементов немного изменяются.
Поэтому крепёжные и сборочные соединения нужно учитывать отдельно.
Как цинкование влияет на отверстия и посадки
Покрытие имеет физическую толщину. После его нанесения геометрические размеры поверхности немного изменяются.
Для декоративной ограды это может быть практически незаметно. Для точного отверстия, втулки или посадочного соединения — уже важно.
Поэтому на сопрягаемых поверхностях необходимо учитывать дополнительный допуск на покрытие.
Если после цинкования в отверстие должна точно входить другая деталь, это нужно сообщить до запуска заказа.
Что происходит с резьбой
Резьбовые соединения требуют отдельного подхода.
Если покрытие наносится на наружную резьбу, её размер изменяется за счёт слоя цинка.
Для внутренней резьбы часто применяется обработка после нанесения покрытия.
Конкретное решение зависит от типа крепежа, требований проекта и дальнейшей сборки.
Поэтому болты, шпильки, гайки и резьбовые отверстия лучше явно показывать в документации.
Почему разные марки стали могут дать разный внешний вид покрытия
Реакция стали с расплавленным цинком зависит от химического состава основного металла.
Поэтому две визуально одинаковые детали из разных плавок или разных типов проката после горячего цинкования могут иметь неодинаковый оттенок поверхности.
На одной части покрытие может быть более светлым и блестящим, на другой — более матовым или серым.
Это не всегда означает различие в защитных свойствах.
Если внешний вид особенно важен, использование разных типов стали в одной видимой конструкции желательно обсуждать заранее.
Почему сложные изделия желательно оцинковывать пробно
Для полых изделий, конструкций с большой протяжённостью сварных швов, сложной формой или сочетанием разных типов проката может быть полезно пробное цинкование.
Особенно это актуально перед большой серийной партией.
- заполнение внутренних зон;
- стекание цинка;
- внешний вид покрытия;
- возможные деформации;
- удобство подвешивания;
- качество дренажных отверстий.
После этого конструкцию при необходимости можно скорректировать до изготовления всей серии.
Может ли конструкцию повести при горячем цинковании
При погружении в горячий расплав изделие нагревается.
Если конструкция имеет несимметричную геометрию, большие плоские поверхности, различную толщину элементов или значительные сварочные напряжения, существует риск деформации.
Это не означает, что такие изделия нельзя цинковать, но их желательно оценивать до запуска.
Особенно внимательно следует относиться к крупным рамам, тонким панелям и сварным конструкциям с сильной асимметрией.
Как уменьшить риск деформации
- избегать неоправданной асимметрии;
- учитывать расположение сварных швов;
- не создавать большие незакреплённые тонкие поверхности;
- согласовывать сложные рамы и панели заранее;
- учитывать способ подвеса изделия.
Для серийной сложной конструкции пробное цинкование особенно ценно.
Почему габариты нужно согласовать до производства
Горячее цинкование выполняется в технологических ваннах определённого размера.
Поэтому у каждого производства существуют ограничения по максимальным габаритам и массе изделий.
Если конструкция не помещается в оборудование или её невозможно безопасно перемещать, стандартная схема обработки не подойдёт.
Разделить изделие на несколько частей после его полного изготовления значительно сложнее, чем предусмотреть сборную конструкцию в проекте.
Поэтому крупногабаритные элементы нужно согласовывать заранее.
Масса изделия тоже имеет значение
Ограничение определяется не только длиной и шириной конструкции.
Оборудование должно иметь возможность безопасно поднять изделие, переместить его между технологическими этапами и погрузить в ванну.
Поэтому для расчёта исполнитель обычно запрашивает не только чертёж, но и количество и ориентировочную массу изделий.
Эти данные позволяют оценить технологию обработки всей партии.
Как подготовить серийную партию
Для серии одинаковых изделий особенно важна повторяемость.
Все экземпляры должны иметь одинаково расположенные технологические отверстия и соответствовать согласованному чертежу.
- обозначение изделия;
- количество;
- марку стали;
- массу;
- чертёж;
- требования к покрытию.
Маркировка партии должна позволять связать изделия с документацией. Это упрощает как производство, так и последующий контроль.
Что передать вместе с чертежом
Для предварительной оценки горячего цинкования желательно направить максимум известных параметров.
- чертёж или эскиз;
- габариты;
- количество;
- ориентировочную массу;
- марку стали;
- расположение закрытых полостей;
- информацию о резьбах и посадках;
- требования к покрытию;
- требования к внешнему виду, если они критичны;
- желаемый срок.
Если часть данных неизвестна, конструкцию всё равно лучше показать до производства. Специалист сможет указать, какие параметры необходимо уточнить.
Что проверять на чертеже перед отправкой
Перед передачей документации полезно самостоятельно пройтись по нескольким вопросам.
Есть ли полностью закрытые полости? Куда выйдет воздух? Куда стечёт цинк? Не образовались ли узкие карманы между сваренными деталями? Есть ли резьбовые соединения? Критичны ли размеры отверстий после нанесения покрытия? Можно ли безопасно подвесить изделие?
Если хотя бы на один вопрос нет очевидного ответа, узел стоит отдельно согласовать с технологом.
Почему нельзя сначала сварить всю партию, а потом спрашивать про цинкование
Иногда заказчик сначала выпускает несколько сотен изделий, а уже затем отправляет запрос на обработку.
Если конструкция технологична — проблем не возникает. Но если выясняется, что внутри есть закрытые полости или отсутствуют необходимые отверстия, приходится переделывать всю партию.
Именно поэтому самая выгодная консультация по горячему цинкованию — та, которая происходит до запуска металла в производство.
Как принимают решение по сложной конструкции
Одной фотографии иногда недостаточно.
Специалисту нужен чертёж, потому что именно на нём видны замкнутые объёмы, сечения профилей, заглушки, сварные соединения, размеры и толщина элементов.
Для простого изделия бывает достаточно эскиза и списка размеров. Для пространственной металлоконструкции лучше предоставить полноценную документацию.
Горячее цинкование или окраска
Оба способа применяются для антикоррозионной защиты, но имеют разную технологию.
При горячем цинковании защитный слой формируется в результате взаимодействия поверхности стали с расплавом цинка. При окраске на поверхность наносится лакокрасочная или полимерная система.
Выбор зависит от условий эксплуатации, конструкции, требований проекта и внешнего вида.
Для наружных промышленных и инфраструктурных металлоконструкций горячее цинкование часто рассматривают как один из основных вариантов долговременной антикоррозионной защиты.
Можно ли после цинкования ещё и покрасить изделие
Да, цинковое покрытие может использоваться как основа комбинированной защитно-декоративной системы.
Но подготовка оцинкованной поверхности к последующей окраске отличается от подготовки обычной чёрной стали.
Если проект предусматривает дополнительное лакокрасочное или порошковое покрытие после цинкования, это желательно сообщить исполнителям заранее.
Как контролируют готовое покрытие
После цинкования оценивают состояние поверхности и параметры покрытия.
ГОСТ 9.307-2021 предусматривает методы контроля горячего цинкового покрытия.
В зависимости от требований заказа могут контролироваться внешний вид, толщина покрытия и другие согласованные параметры.
Почему измерение толщины выполняют не в любой точке
Толщина покрытия на одном изделии может немного отличаться в разных местах.
Кроме того, измерения непосредственно рядом с ребрами, отверстиями и точками контакта с технологической оснасткой могут быть нерепрезентативны.
Поэтому стандарт устанавливает требования к расположению точек контроля.
Что делать после получения оцинкованных изделий
После обработки конструкцию необходимо правильно перевозить и хранить.
Цинковое покрытие устойчиво к атмосферному воздействию, но свежие оцинкованные поверхности не стоит надолго оставлять во влажном плотном контакте друг с другом.
Партии необходимо хранить так, чтобы между элементами не задерживалась вода. Также желательно избегать повреждения поверхности при погрузке и транспортировке.
Горячее цинкование в ПК ФСК
ПК ФСК принимает в работу металлоконструкции и стальные изделия для горячего цинкования.
Услуга рассчитана на строительные металлоконструкции, элементы инфраструктуры, промышленные изделия, рамы, сварные узлы, кронштейны и серийные партии.
Перед запуском специалисты оценивают чертёж, геометрию изделия, наличие полостей, сварных соединений и технологических отверстий.
Для предварительного расчёта можно направить чертёж или эскиз, количество изделий, ориентировочную массу и требования к покрытию.
Чек-лист перед передачей конструкции на цинкование
- Нет ли полностью закрытых полостей?
- Предусмотрен ли выход воздуха?
- Может ли технологическая жидкость полностью вытечь?
- Достаточны ли размеры отверстий?
- Нет ли узких закрытых щелей?
- Удалены ли выраженные сварочные загрязнения?
- Разобраны ли болтовые соединения?
- Учтена ли толщина покрытия в посадках?
- Показаны ли на чертеже резьбы и критические отверстия?
- Согласованы ли габариты и масса конструкции?
- Нужен ли пробный образец перед большой партией?
- Переданы ли требования проекта к готовому покрытию?
Если эти вопросы решены заранее, вероятность дополнительных переделок перед обработкой значительно уменьшается.
Главное: подготовка начинается ещё на стадии чертежа
Горячее цинкование — это не операция, к которой конструкцию следует адаптировать только после завершения сварки.
Технологичность изделия лучше закладывать ещё при проектировании.
Необходимо обеспечить свободный выход воздуха, технологических растворов и расплавленного цинка, исключить закрытые полости и учитывать изменение размеров сопрягаемых поверхностей после формирования покрытия.
Для простого изделия эти требования могут решаться несколькими правильно расположенными отверстиями.
Для сложной пространственной конструкции полезна предварительная проверка чертежа и, при необходимости, пробное цинкование.
Такой подход позволяет одновременно повысить безопасность процесса, уменьшить количество переделок и получить более предсказуемое качество готового покрытия.