

 Водосточные системы
 Доборные элементы
 Профнастил
 ЭБК
 Костыли кровельные
 Лист
 Элементы фасада
 Потолочные системы
Толщина цинкового покрытия после горячего цинкования: нормы и контроль
Содержание статьи
- Что считается толщиной цинкового покрытия
- Какая толщина покрытия должна быть по ГОСТ 9.307-2021
- От чего зависит фактическая толщина цинка
- Всегда ли более толстый слой означает более качественное покрытие
- Как измеряют толщину цинкового покрытия
- Где правильно проводить измерения
- Как контролируют партию оцинкованных изделий
- Как должен выглядеть качественный цинковый слой
- Что указывать в заказе на горячее цинкование
- Горячее цинкование и контроль покрытия в ПК ФСК
После горячего цинкования заказчика обычно интересуют два вопроса: насколько равномерно защищена конструкция и соответствует ли толщина покрытия требованиям проекта. Оценивать результат только по внешнему виду недостаточно. Блестящая поверхность не обязательно означает более качественное покрытие, а серый или матовый оттенок сам по себе не говорит о недостаточной защите.
Толщина цинкового слоя зависит от толщины и химического состава стали, геометрии изделия, состояния поверхности и особенностей технологического процесса. Поэтому правильная проверка — это не одно случайное измерение толщиномером, а контроль по установленной методике.
Разберём, какие значения предусмотрены ГОСТ 9.307-2021, почему толщина покрытия может отличаться даже на одном изделии и как её корректно измеряют.
Что считается толщиной цинкового покрытия
Толщина покрытия — это расстояние между поверхностью основного металла и внешней поверхностью сформированного цинкового слоя. Значение выражается в микрометрах — мкм.
При горячем цинковании сталь погружается в расплав цинка. На поверхности формируется не просто механически нанесённая плёнка, а система железоцинковых слоёв и наружного цинкового слоя.
Поэтому получаемая толщина зависит не только от времени нахождения изделия в ванне. Существенную роль играет реакционная способность самой стали.
Для контроля важно различать отдельное измерение и среднее значение по контрольному участку. Один замер в произвольной точке не характеризует всё изделие.
Какая толщина покрытия должна быть по ГОСТ 9.307-2021
ГОСТ 9.307-2021 устанавливает требования к горячим цинковым покрытиям и отдельно приводит минимальные значения в зависимости от толщины цинкуемого металла.
Для оценки используются два показателя: минимальное значение при локальном измерении и средняя толщина покрытия.
| Толщина металла | Минимум при локальном измерении | Средняя толщина покрытия |
|---|---|---|
| До 1,5 мм включительно | 35 мкм | 45 мкм |
| Свыше 1,5 до 3 мм включительно | 45 мкм | 55 мкм |
| Свыше 3 до 6 мм включительно | 55 мкм | 70 мкм |
| Свыше 6 мм | 70 мкм | 85 мкм |
В стандарте также указано общее требование к толщине покрытия не менее 40 мкм. При приёмочном контроле конкретного изделия необходимо учитывать требования таблицы для соответствующей толщины металла, а не ориентироваться на одно универсальное число.
Требуемые характеристики покрытия и его толщина могут дополнительно согласовываться при оформлении заказа или договора.
От чего зависит фактическая толщина цинка
Даже при обработке изделий в одной технологической линии покрытие не обязательно будет абсолютно одинаковым на всех деталях. Это нормальная особенность горячего цинкования.
На результат одновременно влияют свойства стали, конструкция изделия и технологические условия.
Толщина основного металла
Для более толстого проката стандарт предусматривает более высокие средние значения толщины цинкового покрытия.
Крупногабаритные и массивные изделия также могут находиться в расплаве дольше. Из-за этого на отдельных конструкциях формируется более толстый слой.
Химический состав стали
Разные стали взаимодействуют с расплавленным цинком с различной интенсивностью. Поэтому одинаковые по геометрии детали из разных плавок могут получить покрытия разной толщины и разного оттенка.
Особенно заметны различия, когда в одной конструкции используется прокат с неодинаковым химическим составом.
Состояние поверхности
Степень шероховатости поверхности также влияет на формирование слоя.
В отдельных случаях, когда свойства конструкции или применяемой стали не позволяют получить требуемую толщину обычным изменением режима цинкования, может применяться дополнительная подготовка поверхности. Такое решение принимается технологически, а не используется автоматически для каждой конструкции.
Геометрия изделия
На длинномерных и сложных конструкциях толщина покрытия может отличаться на разных участках.
На результат влияют положение изделия, стекание расплава и время нахождения отдельных зон в ванне. Поэтому на многометровой металлоконструкции не следует ожидать абсолютно одинакового значения в каждой точке.
Если изделие только готовится к обработке, полезно заранее проверить его конструкцию. Подробнее об отверстиях, полостях и требованиях к подготовке мы разобрали в статье «Как подготовить металлоконструкцию к горячему цинкованию».
Всегда ли более толстый слой означает более качественное покрытие
Нет. Основная задача — получить покрытие, соответствующее нормативным и проектным требованиям, а не максимальное значение толщиномера.
Увеличенная толщина сама по себе не означает автоматически более высокое качество изделия. Важны сплошность покрытия, его сцепление с основным металлом, отсутствие недопустимых дефектов и соответствие требованиям заказа.
Особенно важно учитывать дальнейшее назначение конструкции. Слишком массивные наплывы могут мешать сборке, работе посадочных мест или сопряжению элементов.
ГОСТ указывает, что наплывы цинка недопустимы, если они препятствуют сборке.
Как измеряют толщину цинкового покрытия
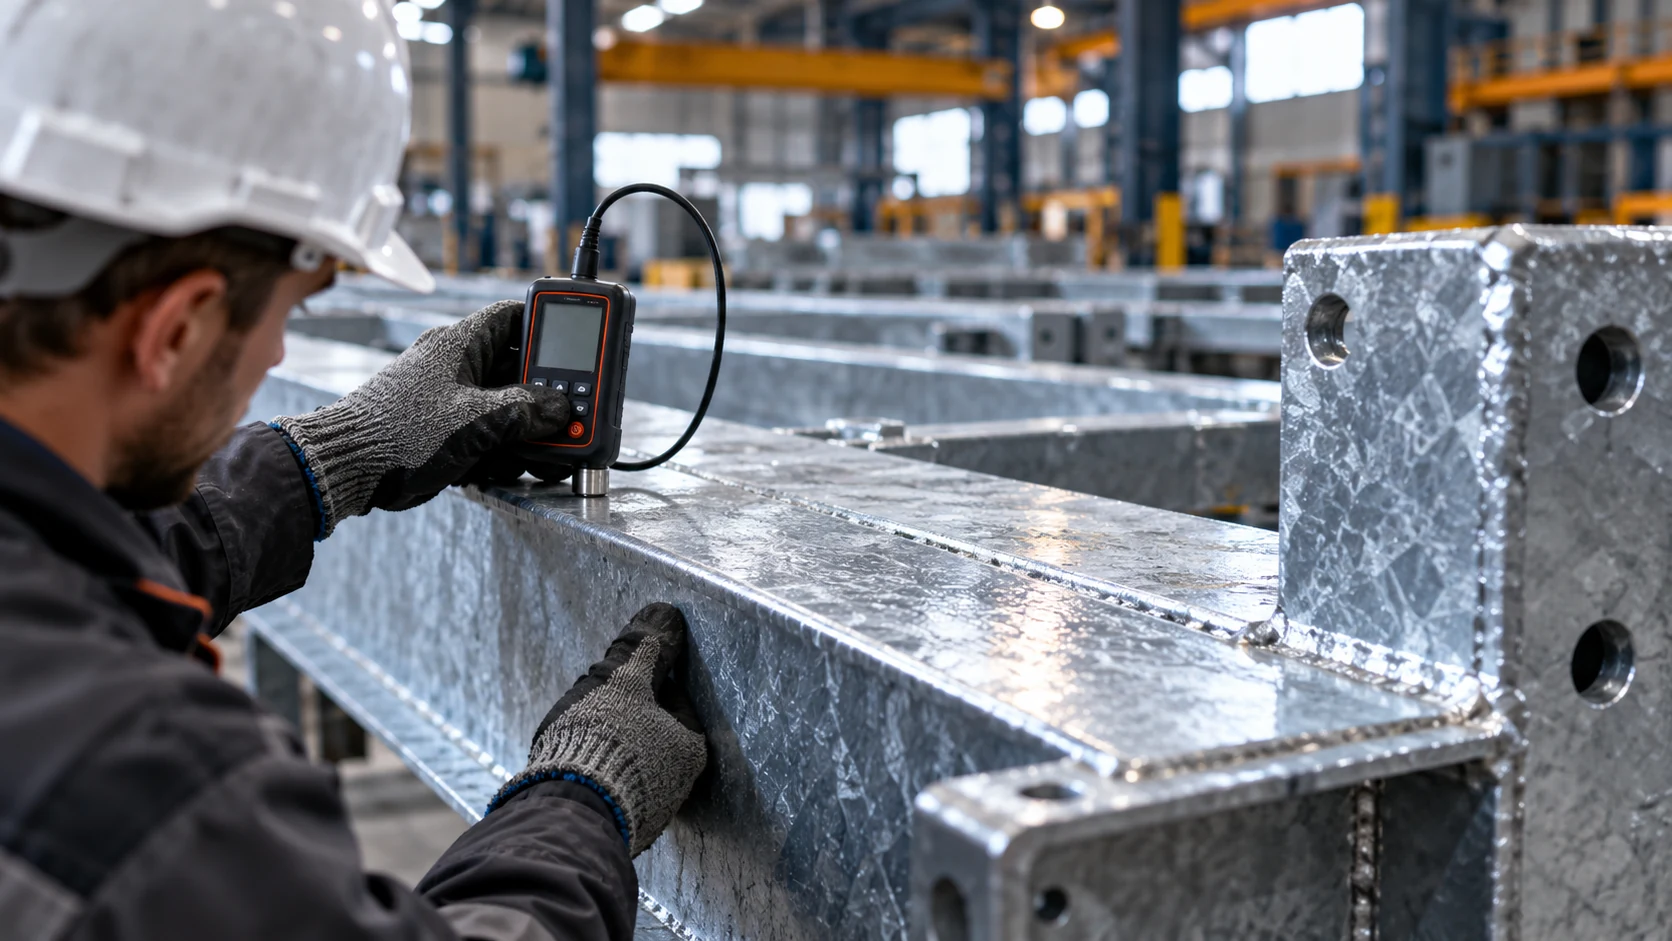
ГОСТ предусматривает несколько методов контроля. Для производственных проверок наиболее удобен магнитный метод, поскольку он позволяет измерять покрытие без разрушения изделия.
Магнитный толщиномер
Метод основан на изменении магнитного сопротивления в зависимости от толщины немагнитного покрытия на стальной основе.
Измерения проводят магнитным толщиномером. Результат при этом не должен формироваться по одной случайной точке: контроль выполняют с учётом формы и размеров изделия и распределяют измерения по контрольной поверхности.
Измерительный инструмент для неразрушающего контроля должен иметь погрешность не более ±10%.
Металлографический метод
Это разрушающий метод. Из оцинкованного изделия подготавливают образец и исследуют поперечный шлиф под микроскопом.
Металлографический метод используется в том числе как арбитражный при разногласиях по результатам контроля.
Гравиметрический метод
При гравиметрическом методе среднюю толщину определяют через массу покрытия и площадь контролируемой поверхности.
Такой способ применяется реже обычного контроля толщиномером, но используется для точной оценки в предусмотренных методикой случаях.
Где правильно проводить измерения
Место измерения влияет на результат не меньше, чем сам прибор.
Толщину нельзя корректно оценивать, приложив толщиномер к первой доступной точке рядом с краем или отверстием. В таких участках особенности стекания и формирования покрытия могут давать значения, которые не характеризуют основную поверхность.
ГОСТ устанавливает правила проведения контроля:
- измерения выполняют на поверхности без накатки и резьбы;
- от рёбер, отверстий и мест контакта с технологическим приспособлением отступают не менее 5 мм;
- после плазменной, лазерной или газопламенной резки измерение возле плоскости резания выполняют не ближе 10 мм от края изделия или угла;
- контрольные участки выбирают с учётом формы и размеров конструкции;
- на длинномерных изделиях точки контроля распределяют по разным участкам поверхности.
Если измерять покрытие только возле края, отверстия или технологического захвата, результат может создать неправильное представление о качестве всего изделия.
Отдельно следует учитывать резьбовые соединения: в зоне резьбы толщина покрытия стандартом не регламентируется.
Как контролируют партию оцинкованных изделий
Приёмочный контроль проводится не только по толщине. Оцениваются также внешний вид покрытия и его сцепление с основным металлом.
Внешний вид оцинкованных изделий контролируют в полном объёме. Для контроля толщины количество проверяемых изделий зависит от типа продукции и размера партии.
Различающиеся по толщине элементы одной конструкции рассматриваются при контроле отдельно.
Если первичный контроль толщины или сцепления даёт неудовлетворительный результат, проводят повторную проверку на удвоенном количестве изделий. Если и повторный контроль оказывается неудовлетворительным, партия подлежит браковке.
Для заказчика это означает, что контроль одной удобной детали из крупной серии не заменяет нормальную процедуру приёмки.
Как должен выглядеть качественный цинковый слой
Горячее цинкование в первую очередь является антикоррозионной защитой, а не декоративной отделкой.
Поэтому цвет поверхности может отличаться. Покрытие бывает серебристо-блестящим, матовым или тёмно-серым.
Сам по себе оттенок не определяет толщину и защитную способность покрытия.
Допустимы отдельные особенности поверхности, связанные с технологией производства. При этом покрытие должно оставаться сплошным, а дефекты не должны мешать назначению и дальнейшей сборке изделия.
Поэтому визуальный осмотр и измерение толщины дополняют друг друга, но не заменяют друг друга.
Что указывать в заказе на горячее цинкование
Толщину покрытия лучше обсуждать до запуска конструкции в обработку.
Исполнителю необходимо понимать не только массу партии, но и назначение изделия, толщину используемого металла и требования проекта.
Для расчёта и предварительной оценки полезно передать:
- чертёж или эскиз конструкции;
- толщину и марку стали;
- габариты и массу изделия;
- количество изделий в партии;
- требования к минимальной или средней толщине покрытия;
- информацию о резьбах, посадках и сопрягаемых поверхностях;
- дополнительные требования к внешнему виду или последующей окраске.
Если проект содержит конкретное требование по толщине, его необходимо согласовать до начала работ. Это позволяет заранее зафиксировать критерии приёмки и избежать разночтений после обработки.
Горячее цинкование и контроль покрытия в ПК ФСК
ПК ФСК выполняет горячее цинкование металлоконструкций и стальных изделий.
Перед запуском партии можно передать чертёж, данные по толщине и марке металла, количество изделий, их массу и требования к готовому покрытию. Это позволяет заранее оценить технологичность конструкции и согласовать параметры обработки.
После цинкования качество покрытия оценивают не по одному случайному показанию толщиномера, а с учётом требований стандарта, геометрии изделия и расположения контрольных участков.
Для серийных и ответственных конструкций такой подход особенно важен: он позволяет заранее зафиксировать критерии приёмки и избежать разночтений между заказчиком и исполнителем.